Recyclage en boucle fermée : ce que le polypropylène conserve après plusieurs passages
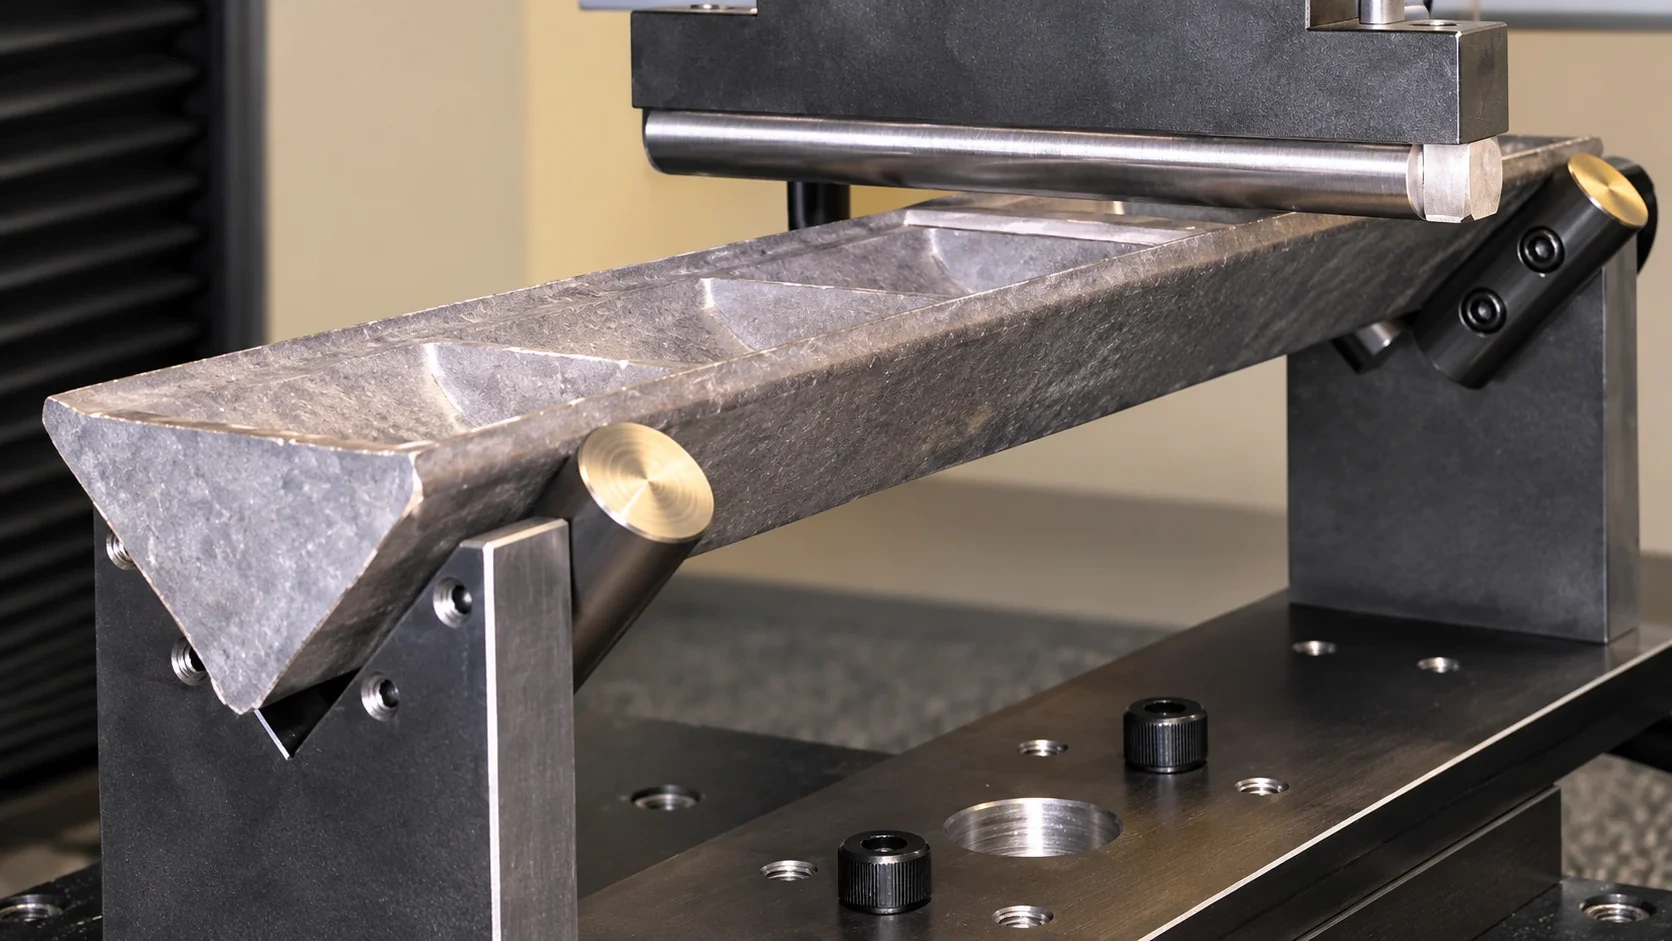
Essai de flexion trois points. Source : SAMPE Europe 2025, fig. 13, p. 9 ; attribution à Severin Huber [SH-2024].
Fabriquer une pièce, la broyer, puis en fabriquer une nouvelle avec la matière récupérée : voilà une boucle de recyclage fermée en laboratoire. Mais que devient le plastique lorsque l’opération se répète ? Reste-t-il adapté simplement parce qu’il peut encore être transformé ?
Une étude de l’Institut de technologie des matériaux et de transformation des plastiques (IWK) de l’OST, Haute école spécialisée de Suisse orientale, examine ces questions. Jasper Hollender et Josip Dubravac ont présenté les résultats dans un article technique, également abordés par Dubravac lors du RAKUFO. Leur intérêt pratique tient aux nuances : certaines propriétés restent relativement stables, tandis que d’autres évoluent fortement. [1, 2]
Ce que signifie « boucle fermée » dans cette étude
Trois systèmes de polypropylène ont été étudiés : un PP homopolymère, un PP copolymère et un PP recyclé post-consommation du commerce contenant du PE. Après injection, les éprouvettes étaient broyées puis transformées à nouveau, à l’exception des échantillons conservés pour les essais. Les paramètres de transformation restaient volontairement constants afin de mieux relier les changements à l’état de la matière. [1]
L’homopolymère a été étudié jusqu’à douze cycles de recyclage, les deux autres systèmes jusqu’à vingt. Cette séquence contrôlée représente une transformation répétée. Elle ne démontre pas vingt vies réelles de produits comprenant utilisation, contamination, collecte et variations de qualité des matières récupérées.
« Post-consommation » décrit l’historique de la matière entrante. « Boucle fermée » décrit ici l’organisation de sa transformation répétée pendant l’essai. Un circuit industriel exige de connaître ces deux dimensions.
Une matière peut mieux s’écouler et moins s’allonger
La fluidité des trois matériaux augmentait avec le nombre de cycles. Les auteurs relient cette évolution à la dégradation des longues chaînes polymères et à une diminution de la viscosité du fondu. Le remplissage, la pression et le dosage en injection s’en trouvent également affectés. [1]
Le PP homopolymère étudié illustre bien cette différence : dans la comparaison publiée, sa contrainte au seuil d’écoulement passe de 36,0 à 35,4 MPa. Son allongement à la rupture diminue de moitié, de 20 à 10 %. Le MFI augmente nettement. [1]
Un même plastique. Des évolutions différentes.
Contrainte au seuil d’écoulement
Allongement à la rupture
Nette augmentation du MFI
La contrainte au seuil d’écoulement correspond au passage à une déformation permanente. L’allongement à la rupture décrit l’étirement d’une éprouvette de traction avant sa rupture. Le MFI mesure la masse de matière fondue qui s’écoule dans des conditions d’essai définies. Ces indicateurs répondent à des questions différentes. Un MFI supérieur ne signifie donc pas automatiquement une meilleure matière ; un seuil d’écoulement presque inchangé ne garantit pas le maintien de toutes les propriétés mécaniques.
En développement produit, se concentrer sur une seule propriété bien conservée peut masquer une évolution décisive pour la pièce finale.
Pourquoi les trois systèmes de PP réagissent différemment
Le copolymère étudié était particulièrement sensible aux transformations répétées. Le PCR-PP contenant du PE présentait une évolution plus stable pour plusieurs caractéristiques. Il ne s’agit pas d’un classement universel où le PCR serait toujours meilleur et le copolymère toujours moins bon. Les conclusions concernent les matières et les conditions testées. [1]
La température d’essai est également déterminante : le copolymère étudié conservait une résistance aux chocs à température ambiante dans plusieurs des états examinés, mais présentait une forte baisse de cette résistance à −20 °C. Les applications à basse température nécessitent donc des essais à la température d’utilisation prévue. [1]
Certains effets évoluent aussi en sens opposés : la résistance au choc non entaillé du PCR-PP augmentait à température ambiante. Les auteurs évoquent une meilleure répartition ou homogénéisation des phases comme explication possible. D’autres propriétés peuvent se dégrader simultanément. L’évaluation d’une matière doit donc combiner plusieurs indicateurs pertinents.
L’aspect compte également : couleur et brillance évoluaient avec l’historique de transformation. Cela peut être déterminant pour un boîtier visible, même lorsque sa fonction mécanique reste assurée. [1]
Exemple pratique : quelles conséquences pour une fermeture ?
Une fermeture doit se déformer à l’encliquetage, puis tenir de façon fiable. Selon l’application, elle doit le faire souvent, à basse température ou pendant une longue durée. La rigidité seule ne suffit pas à répondre à ce besoin.
Les résultats de l’IWK aident à poser les bonnes questions : quelle déformation la pièce doit-elle supporter ? Quelle propriété limite son fonctionnement ? Quelle est sa sensibilité à l’historique de transformation ?
L’allongement à la rupture d’une éprouvette ne peut pas être converti directement en nombre de cycles d’ouverture. La validation nécessite des essais sur une pièce prototype adaptée, dans des conditions d’utilisation convenues. Cet exemple de fermeture est notre interprétation applicative ; il ne faisait pas partie des essais de l’IWK.
- 01
Fonction
Définir la déformation et le maintien requis.
- 02
Conditions
Préciser température, sollicitations et usages répétés.
- 03
Essais
Tester un prototype adapté, au-delà de la fiche technique.
- 04
Décision
Valider ensemble la matière et la pièce.
La stabilisation ne signifie pas une durée de vie illimitée
L’article et la présentation RAKUFO examinent aussi la stabilisation par des additifs. Les essais indiquent qu’il est possible d’influencer certaines propriétés et le comportement au vieillissement. La présentation compare notamment des échantillons avec et sans additifs. [1, 2]
L’article rapporte également des essais préliminaires internes : après cinq cycles de recyclage, des additifs adaptés ont permis d’atteindre des niveaux de propriétés proches de ceux de la matière vierge. Les auteurs présentent ce constat comme préliminaire ; le moment de l’ajout, le dosage et les types d’additifs restent à l’étude. [1]
C’est une piste de développement utile, sans constituer une restauration générale de toutes les propriétés initiales. Un essai de vieillissement accéléré ne fixe pas non plus une durée d’utilisation réelle. Matière, stabilisation, transformation et application doivent être évaluées ensemble.
La présentation aborde également l’optimisation énergétique. Consommation d’énergie, temps de cycle et qualité relèvent d’un même arbitrage industriel. Un réglage optimisé isolément ne démontre pas l’adéquation de l’ensemble du procédé à une application. [2]
Les conditions d’une boucle techniquement fiable
Pour Ocean Material, quatre questions pratiques en découlent : D’où vient la matière ? Quelles transformations a-t-elle subies ? De quelles propriétés la prochaine pièce a-t-elle besoin ? Comment démontrer le respect de ces exigences ?
Elles relient approvisionnement et développement. Une demande gagne à préciser application, géométrie, sollicitations, environnement et procédé envisagé. Nous accompagnons alors la sélection des options matière et la coordination des documents et exigences d’essai avec les clients et les fabricants partenaires.
Un flux de matière fermé est un point de départ. La boucle devient techniquement fiable lorsque les exigences de la prochaine pièce sont également démontrées.
Mise en perspective avec notre développement aux côtés de MeSentia
L’article SAMPE Europe 2025 apporte un éclairage complémentaire. Une étude de cas impliquant MeSentia, Inspire et OST IWK porte sur des structures sandwich légères, dont un démonstrateur en PP renforcé de fibres naturelles entièrement recyclé. Pour les configurations testées, les auteurs rapportent des performances en flexion comparables à celles de références OSB, avec une masse inférieure. [3]
Cette approche relie caractérisation de la matière et conception de la pièce. Il s’agit toutefois d’une autre étude : les résultats IWK sur l’injection répétée ne démontrent pas le nombre de cycles possible avec le procédé que nous développons avec MeSentia. Ocean Material n’est pas auteur de ces études.
Parlons de vos exigences matière ou pièce.
Sources et contexte
[1] Jasper Hollender, Josip Dubravac (OST IWK) : Abbauverhalten beim wiederholten Spritzgiessen. KunststoffXtra, 27 avril 2026. PDF fourni, p. 1–9. Notre graphique reprend les valeurs publiées ; il ne repose pas sur nos propres données brutes.
[2] Josip Dubravac (OST IWK) : Nachhaltiges Spritzgiessen: Energieoptimierung und Recyclingkreisläufe für eine ressourcenschonende Produktion. 21e RAKUFO, 3 septembre 2026, notamment diapositives 17 et 20–24. Présentation et article portent sur la même recherche, et non sur deux études de confirmation indépendantes. Les documents n’identifient ni Ocean Material ni MeSentia comme fournisseurs des PP testés.
[3] Florian Langenegger, Markus Zogg (Inspire AG), Yanick Hauser, Gion Andrea Barandun (OST IWK) : Lightweight Structures with High Recycled Material Content Made by Hot-Cold Flow-Press-Forming. SAMPE Europe Conference 2025, Amsterdam, section 4.2, p. 10–12. Photo de couverture : fig. 13, p. 9, issue d’une autre étude de cas ; source indiquée [SH-2024] : Severin Huber, Optimierung einer Leichtbaustruktur, travail de semestre, ETH Zurich, semestre d’automne 2024.