Reciclaje en circuito cerrado: qué conserva el polipropileno tras varios ciclos
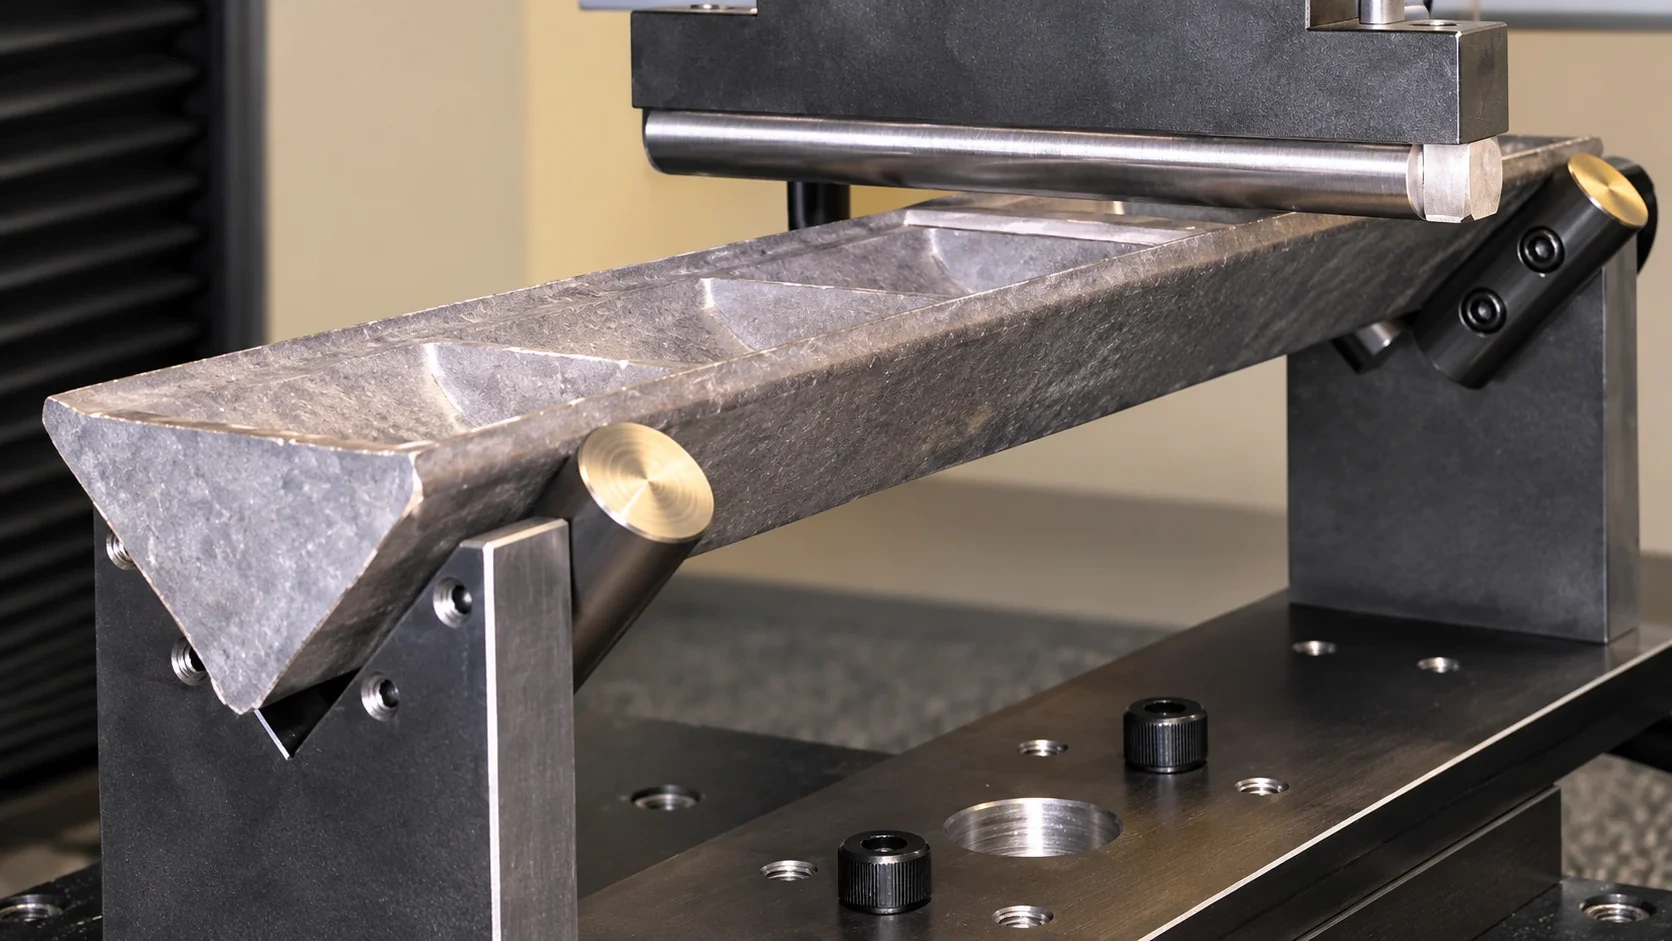
Ensayo de flexión en tres puntos. Fuente: SAMPE Europe 2025, fig. 13, p. 9; atribuido a Severin Huber [SH-2024].
Fabricar una pieza, triturarla y producir otra con el material recuperado: así funciona un circuito cerrado de reciclaje en el laboratorio. Pero ¿qué ocurre cuando el proceso se repite? ¿Sigue siendo adecuado un material solo porque aún se puede transformar?
Un estudio del Instituto de Tecnología de Materiales y Transformación de Plásticos (IWK) de OST, Universidad de Ciencias Aplicadas de Suiza Oriental, aborda estas preguntas. Jasper Hollender y Josip Dubravac publicaron los resultados en un artículo técnico, y Dubravac los presentó también en RAKUFO. Su valor práctico está en los matices: algunas propiedades permanecen relativamente estables; otras cambian de forma considerable. [1, 2]
Qué significa «circuito cerrado» en este estudio
Se investigaron tres sistemas de polipropileno: un PP homopolímero, un PP copolímero y un PP reciclado posconsumo comercial con contenido de PE. Tras el moldeo por inyección, las probetas se trituraban y volvían a procesar, salvo las reservadas para los ensayos. Los parámetros se mantuvieron constantes para relacionar mejor los cambios con el estado del material. [1]
El homopolímero se estudió hasta doce ciclos de reciclaje; los otros dos sistemas, hasta veinte. Esta secuencia controlada representa un procesamiento repetido. No demuestra veinte vidas reales de producto con uso, contaminación, recogida y variaciones en la calidad del material recuperado.
«Posconsumo» describe la historia de la materia prima de entrada. «Circuito cerrado» describe aquí cómo se organiza su transformación repetida en el ensayo. Un circuito industrial requiere conocer ambas dimensiones.
Mayor fluidez puede ir acompañada de menor alargamiento
La fluidez aumentó en los tres materiales al crecer el número de ciclos. Los autores relacionan esta evolución con la degradación de las cadenas poliméricas largas y una menor viscosidad del fundido. Esto también afecta al llenado, la presión y la dosificación durante la inyección. [1]
El PP homopolímero estudiado muestra claramente la diferencia: en la comparación publicada, su tensión de fluencia bajó de 36,0 a 35,4 MPa. El alargamiento a la rotura, en cambio, se redujo a la mitad: del 20 al 10 %. El MFI aumentó de forma considerable. [1]
Un mismo plástico. Cambios diferentes.
Tensión de fluencia
Alargamiento a la rotura
Aumento considerable del MFI
La tensión de fluencia corresponde al paso a una deformación permanente. El alargamiento a la rotura indica cuánto se estira una probeta de tracción antes de romperse. El MFI mide la masa de material fundido que fluye bajo condiciones de ensayo definidas. Son magnitudes que responden a preguntas distintas. Un MFI mayor no significa automáticamente mejor material; una tensión de fluencia casi constante no garantiza que se conserven todas las propiedades mecánicas.
En el desarrollo de producto, centrarse en una propiedad bien conservada puede ocultar un cambio decisivo para la pieza final.
Por qué los tres sistemas de PP se comportan de forma distinta
El copolímero ensayado fue especialmente sensible al procesamiento repetido. El PCR-PP con PE mostró una evolución más estable en varias propiedades. Esto no establece una clasificación universal según la cual el PCR siempre sea mejor o el copolímero siempre peor. Las conclusiones se limitan a los materiales y condiciones estudiados. [1]
La temperatura de ensayo también es determinante: el copolímero estudiado mantuvo la resistencia al impacto a temperatura ambiente en varios de los estados examinados, pero mostró una fuerte caída de esa resistencia a −20 °C. Por tanto, las aplicaciones a baja temperatura requieren ensayos a la temperatura de servicio prevista. [1]
Los autores también describen efectos en direcciones opuestas: la resistencia al impacto sin entalla del PCR-PP aumentó a temperatura ambiente. Como posible explicación señalan una mejor distribución u homogeneización de las fases. Otras propiedades pueden deteriorarse simultáneamente. Por eso, la evaluación debe integrar varios indicadores relevantes.
También importa el aspecto. Color y brillo cambiaron con el historial de procesamiento, algo importante para una carcasa visible aunque siga cumpliendo su función mecánica. [1]
Ejemplo práctico: ¿qué implica para un cierre?
Un cierre debe deformarse al encajar y después sujetar de forma fiable. Según la aplicación, tendrá que hacerlo muchas veces, a baja temperatura o durante periodos prolongados. La rigidez por sí sola no responde a esta necesidad.
Los resultados del IWK ayudan a plantear las preguntas adecuadas: ¿cuánta deformación debe soportar la pieza? ¿Qué propiedad limita su función? ¿Cómo le afecta una historia de procesamiento diferente?
El alargamiento a la rotura de una probeta no puede convertirse directamente en un número de aperturas. La aprobación exige ensayos con un prototipo adecuado bajo condiciones de uso acordadas. Este ejemplo del cierre es nuestra interpretación aplicada; no fue objeto del estudio del IWK.
- 01
Función
Definir deformación y sujeción necesarias.
- 02
Condiciones
Concretar temperatura, cargas y uso repetido.
- 03
Ensayos
Ensayar un prototipo adecuado, no solo un dato de ficha.
- 04
Decisión
Aprobar conjuntamente material y pieza.
Estabilizar no equivale a una vida útil ilimitada
El artículo y la presentación RAKUFO también estudian la estabilización mediante aditivos. Los ensayos indican que se pueden modificar determinadas propiedades y el comportamiento frente al envejecimiento. La presentación compara, entre otras, muestras con y sin aditivos. [1, 2]
El artículo también recoge ensayos preliminares internos: tras cinco ciclos de reciclaje, el uso de aditivos adecuados permitió alcanzar niveles de propiedades cercanos a los del material virgen. Los autores lo presentan como un resultado preliminar; siguen investigándose el momento de incorporación, la dosificación y los tipos de aditivos. [1]
Es una vía útil de desarrollo, pero no supone recuperar todas las propiedades originales. Un ensayo de envejecimiento acelerado tampoco establece una vida útil fija en condiciones reales. Material, estabilización, procesamiento y aplicación deben evaluarse conjuntamente.
La presentación aborda además la optimización energética. Consumo de energía, tiempo de ciclo y calidad forman parte de una misma decisión industrial. Un ajuste optimizado de forma aislada no demuestra que el proceso completo sea adecuado para una aplicación. [2]
Qué necesita un circuito técnicamente fiable
Para Ocean Material se desprenden cuatro preguntas: ¿De dónde procede el material? ¿Qué procesos ha atravesado? ¿Qué propiedades necesita la siguiente pieza? ¿Cómo se demostrará que cumple los requisitos?
Estas preguntas conectan suministro y desarrollo. Una solicitud resulta más útil si incluye aplicación, geometría, cargas, entorno y proceso de fabricación previsto. A partir de ahí, ayudamos a seleccionar opciones de material y coordinamos documentación y requisitos de ensayo con clientes y fabricantes colaboradores.
Cerrar el flujo de material es un punto de partida. El circuito será técnicamente fiable cuando también se demuestre el cumplimiento de los requisitos de la siguiente pieza.
Relación con nuestro enfoque de desarrollo junto a MeSentia
El artículo de SAMPE Europe 2025 aporta una perspectiva complementaria. Un caso de estudio con MeSentia, Inspire y OST IWK investigó estructuras sándwich ligeras, incluido un demostrador de PP reforzado con fibras naturales completamente reciclado. En las configuraciones ensayadas, los autores describen un comportamiento a flexión comparable al de referencias OSB con menor peso. [3]
Para nuestro desarrollo, esto conecta la caracterización del material con el diseño de componentes. Es una investigación diferente: los resultados del IWK sobre inyección repetida no demuestran cuántos ciclos permite el proceso que estamos desarrollando con MeSentia. Ocean Material no es autor de estos estudios.
Hablemos de los requisitos de su material o componente.
Fuentes y contexto
[1] Jasper Hollender, Josip Dubravac (OST IWK): Abbauverhalten beim wiederholten Spritzgiessen. KunststoffXtra, 27 de abril de 2026. PDF facilitado, pp. 1–9. Gráfico propio basado en valores publicados, sin datos brutos de medición propios.
[2] Josip Dubravac (OST IWK): Nachhaltiges Spritzgiessen: Energieoptimierung und Recyclingkreisläufe für eine ressourcenschonende Produktion. 21.º RAKUFO, 3 de septiembre de 2026, especialmente diapositivas 17 y 20–24. La presentación y el artículo pertenecen a la misma línea de investigación, no son dos confirmaciones independientes. Los documentos no identifican a Ocean Material ni a MeSentia como proveedores de los PP ensayados.
[3] Florian Langenegger, Markus Zogg (Inspire AG), Yanick Hauser, Gion Andrea Barandun (OST IWK): Lightweight Structures with High Recycled Material Content Made by Hot-Cold Flow-Press-Forming. SAMPE Europe Conference 2025, Ámsterdam, apartado 4.2, pp. 10–12. Fotografía de portada: fig. 13, p. 9, de otro caso de estudio; fuente indicada [SH-2024]: Severin Huber, Optimierung einer Leichtbaustruktur, trabajo semestral, ETH Zúrich, semestre de otoño de 2024.