Closed-Loop-Recycling: Was Polypropylen nach mehreren Durchläufen noch leisten kann
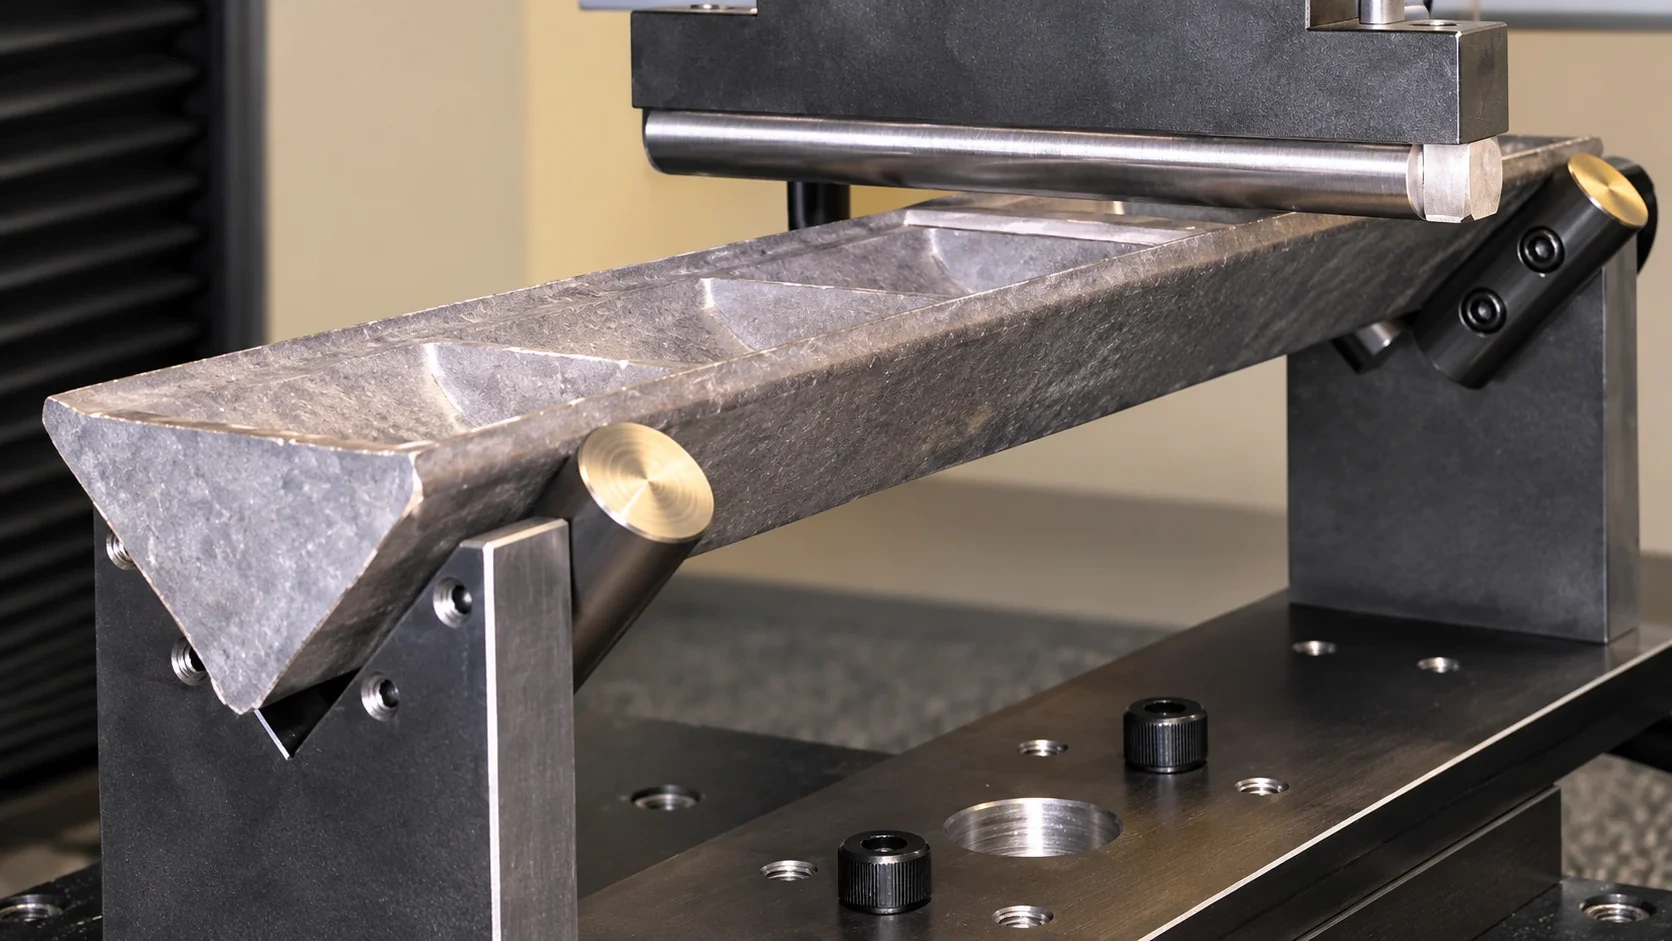
Dreipunkt-Biegeversuch. Bildquelle: SAMPE Europe 2025, Abb. 13, S. 9; dort nach Severin Huber [SH-2024].
Ein Bauteil herstellen, wieder einmahlen und aus dem Material ein neues Bauteil fertigen: So sieht ein geschlossener Recyclingkreislauf im Versuch aus. Doch was passiert mit dem Kunststoff, wenn sich dieser Ablauf wiederholt? Bleibt ein Material geeignet, nur weil es sich weiterhin verarbeiten lässt?
Eine Untersuchung des Instituts für Werkstofftechnik und Kunststoffverarbeitung (IWK) an der OST – Ostschweizer Fachhochschule geht diesen Fragen nach. Die Ergebnisse wurden in einem Fachartikel von Jasper Hollender und Josip Dubravac sowie im RAKUFO-Vortrag von Dubravac vorgestellt. Ihr praktischer Wert liegt im differenzierten Blick: Manche Eigenschaften bleiben vergleichsweise stabil, andere verändern sich deutlich. [1, 2]
Was „Closed Loop“ in dieser Untersuchung bedeutet
Untersucht wurden drei Polypropylen-Systeme: ein PP-Homopolymer, ein PP-Copolymer und ein handelsübliches Post-Consumer-Rezyklat mit PE-Anteil. Nach dem Spritzgießen wurden die Probekörper – abgesehen von zurückbehaltenen Prüfproben – eingemahlen und erneut verarbeitet. Die Prozessparameter blieben bewusst konstant. So sollten Veränderungen möglichst auf den Materialzustand zurückgeführt werden können. [1]
Beim Homopolymer reichte die Untersuchung bis zu zwölf Recyclingzyklen, bei den beiden anderen Systemen bis zu zwanzig. Dieser kontrollierte Versuchsablauf bildet die wiederholte Verarbeitung ab. Er ist kein Nachweis für zwanzig reale Produktleben mit Nutzung, Verschmutzung, Sammlung und wechselnden Rücklaufqualitäten.
Auch „Post-Consumer“ und „Closed Loop“ beschreiben unterschiedliche Dinge: Das eine bezeichnet die Vorgeschichte eines Eingangsmaterials, das andere hier die Organisation seiner wiederholten Verarbeitung im Versuch. Für einen industriellen Kreislauf müssen beide Seiten bekannt sein.
Ein Material kann leichter fließen – und weniger Dehnung vertragen
Bei allen drei Materialien stieg die Fließfähigkeit mit zunehmender Zahl der Recyclingzyklen. Der Fachartikel verbindet diese Entwicklung mit dem Abbau langer Polymerketten und einer sinkenden Schmelzeviskosität. Das beeinflusst nicht nur das Material, sondern auch Füll-, Druck- und Dosierverhalten im Spritzgießprozess. [1]
Besonders anschaulich ist das untersuchte PP-Homopolymer: Seine Streckgrenze sank im berichteten Vergleich von 36,0 auf 35,4 MPa. Die Bruchdehnung halbierte sich dagegen von 20 auf 10 %. Der MFI nahm deutlich zu. [1]
Gleicher Kunststoff. Unterschiedliche Veränderungen.
Streckgrenze
Bruchdehnung
Deutlicher Anstieg des MFI
Streckgrenze ist die Spannung beim Übergang zu bleibender Verformung. Bruchdehnung beschreibt, wie weit sich die Zugprobe bis zum Bruch dehnt. Der MFI gibt die unter festgelegten Prüfbedingungen fließende Schmelzemasse an. Diese Größen beantworten unterschiedliche Fragen. Ein höherer MFI bedeutet deshalb nicht automatisch „besseres Material“; eine nahezu unveränderte Streckgrenze bedeutet nicht, dass alle mechanischen Eigenschaften erhalten bleiben.
Das ist für die Entwicklung relevant: Wer nur einen gut erhaltenen Kennwert betrachtet, kann eine Veränderung übersehen, die für das spätere Bauteil entscheidend ist.
Warum sich die drei PP-Systeme unterschiedlich verhalten
Das untersuchte Copolymer reagierte besonders empfindlich auf wiederholte Verarbeitung. Das PE-haltige PCR-PP zeigte in mehreren Kennwerten eine robustere Entwicklung. Daraus folgt keine allgemeine Rangliste, nach der PCR immer besser oder Copolymer grundsätzlich schlechter wäre. Die Aussagen gelten für die geprüften Materialien und Bedingungen. [1]
Auch die Prüftemperatur ist entscheidend: Das untersuchte Copolymer blieb bei Raumtemperatur in mehreren geprüften Zuständen schlagzäh, zeigte bei −20 °C jedoch einen starken Einbruch der Schlagzähigkeit. Für Anwendungen bei Kälte muss daher das Verhalten bei der vorgesehenen Einsatztemperatur geprüft werden. [1]
Die Autoren beschreiben auch gegenläufige Effekte: Beim PCR-PP nahm die ungekerbte Schlagzähigkeit bei Raumtemperatur zu. Als mögliche Erklärung nennen sie eine verbesserte Verteilung beziehungsweise Homogenisierung der Materialphasen. Gleichzeitig können andere Eigenschaften nachlassen. Eine Materialbewertung muss deshalb mehrere relevante Kennwerte zusammenführen.
Hinzu kommt die Optik: In der Untersuchung veränderten sich Farbe und Glanz mit der Verarbeitungshistorie. Für ein sichtbares Gehäuse kann das wichtig sein, auch wenn seine mechanische Funktion noch erfüllt wird. [1]
Praxisbeispiel: Was heißt das für einen Verschluss?
Ein Verschluss soll sich beim Einrasten verformen und anschließend zuverlässig halten. Je nach Anwendung muss er das häufig, bei niedrigen Temperaturen oder über längere Zeit leisten. Steifigkeit allein beantwortet diese Aufgabe nicht.
Die IWK-Ergebnisse helfen, die richtigen Fragen zu stellen: Wie viel Verformung muss das Bauteil vertragen? Welche Eigenschaft begrenzt seine Funktion? Wie empfindlich reagiert es auf eine veränderte Verarbeitungshistorie?
Die Bruchdehnung einer Zugprobe lässt sich dabei nicht direkt in eine Zahl möglicher Öffnungszyklen umrechnen. Für die Freigabe braucht es Versuche am geeigneten Musterbauteil unter vereinbarten Einsatzbedingungen. Dieses Verschlussbeispiel ist unsere Anwendungseinordnung; es war kein Prüfgegenstand der IWK-Untersuchung.
- 01
Funktion
Verformung und Haltefunktion festlegen.
- 02
Bedingungen
Temperatur, Belastung und wiederholte Nutzung klären.
- 03
Prüfung
Geeignetes Musterbauteil prüfen, nicht nur einen Datenblattwert.
- 04
Entscheidung
Material und Bauteil gemeinsam freigeben.
Stabilisierung ist ein Ansatz – keine unbegrenzte Lebensdauer
Der Fachartikel und der RAKUFO-Vortrag behandeln auch die Stabilisierung durch Additive. Die gezeigten Versuche geben Hinweise, dass sich ausgewählte Eigenschaften und das Verhalten bei Alterung beeinflussen lassen. Der Vortrag stellt dafür unter anderem additivierte und unadditivierte Proben gegenüber. [1, 2]
Der Fachartikel berichtet außerdem über interne Vorversuche: Nach fünf Recyclingzyklen ließen sich mit geeigneten Additiven Eigenschaftsniveaus nahe dem Zustand der Neuware erreichen. Die Autoren beschreiben dies als vorläufiges Ergebnis; Zugabezeitpunkt, Dosierung und Additivtypen werden weiter untersucht. [1]
Das ist ein sinnvoller Entwicklungsansatz, aber keine pauschale Wiederherstellung aller ursprünglichen Eigenschaften. Ein beschleunigter Alterungsversuch liefert außerdem noch keine feste Nutzungsdauer im realen Einsatz. Materialsystem, Stabilisierung, Verarbeitung und Anwendung müssen gemeinsam bewertet werden.
Der Vortrag betrachtet zusätzlich Energieoptimierung. Für eine wirtschaftliche Produktion stehen Energiebedarf, Zykluszeit und Qualität in einem gemeinsamen Entscheidungsrahmen. Eine einzelne optimierte Einstellung beantwortet daher noch nicht, ob der gesamte Prozess für eine Anwendung geeignet ist. [2]
Was daraus für belastbare Kreisläufe folgt
Für Ocean Material ergeben sich daraus vier praktische Fragen: Woher stammt das Material? Welche Verarbeitung hat es durchlaufen? Welche Eigenschaften braucht das nächste Bauteil? Wie wird deren Einhaltung nachgewiesen?
Diese Fragen verbinden Beschaffung mit Entwicklung. Für eine Anfrage helfen Angaben zu Anwendung, Geometrie, Belastung, Umgebung und geplantem Verarbeitungsverfahren. Darauf aufbauend unterstützen wir die Auswahl von Materialoptionen sowie die Abstimmung von Unterlagen und Prüfanforderungen mit Kunden und Partnerbetrieben.
Ein geschlossener Materialstrom ist ein Anfang. Technisch belastbar wird der Kreislauf, wenn auch die Anforderungen an das nächste Bauteil nachweislich erfüllt werden.
Einordnung zu unserem Entwicklungsansatz mit MeSentia
Eine ergänzende Perspektive liefert der SAMPE-Europe-Beitrag 2025: In einer Fallstudie mit MeSentia, Inspire und OST IWK wurden leichte Sandwichstrukturen untersucht, darunter ein Demonstrator aus vollständig recyceltem, naturfaserverstärktem PP. Die Autoren berichten für untersuchte Ausführungen über vergleichbare Biegeleistung bei geringerem Gewicht gegenüber OSB-Referenzen. [3]
Für unseren Entwicklungsansatz verbindet das Materialprüfung mit Bauteilauslegung. Es ist jedoch eine andere Untersuchung: Die IWK-Ergebnisse zum wiederholten Spritzgießen sind kein Nachweis für die Zahl möglicher Recyclingzyklen unseres gemeinsam mit MeSentia verfolgten Verfahrens. Ocean Material ist nicht Autor dieser Studien.
Besprechen Sie Ihre Material- oder Bauteilanforderungen mit Ocean Material.
Quellen und Einordnung
[1] Jasper Hollender, Josip Dubravac (OST IWK): Abbauverhalten beim wiederholten Spritzgiessen. KunststoffXtra, 27. April 2026. Bereitgestellte PDF-Fassung, S. 1–9. Eigene Grafik nach den dort veröffentlichten Werten; keine eigenen Rohmessdaten.
[2] Josip Dubravac (OST IWK): Nachhaltiges Spritzgiessen: Energieoptimierung und Recyclingkreisläufe für eine ressourcenschonende Produktion. 21. RAKUFO, 3. September 2026, insbesondere Folien 17, 20–24. Vortrag und Fachartikel behandeln dieselbe Forschungslinie, keine zwei unabhängigen Bestätigungsstudien. Die Unterlagen weisen Ocean Material oder MeSentia nicht als Lieferanten der dort geprüften PP-Materialien aus.
[3] Florian Langenegger, Markus Zogg (Inspire AG), Yanick Hauser, Gion Andrea Barandun (OST IWK): Lightweight Structures with High Recycled Material Content Made by Hot-Cold Flow-Press-Forming. SAMPE Europe Conference 2025, Amsterdam, Abschnitt 4.2, S. 10–12. Titelfoto: Abb. 13, S. 9, aus einer anderen Fallstudie; dortige Quelle [SH-2024]: Severin Huber, Optimierung einer Leichtbaustruktur, Semesterarbeit, ETH Zürich, HS 2024.