Riciclo a ciclo chiuso: cosa conserva il polipropilene dopo più lavorazioni
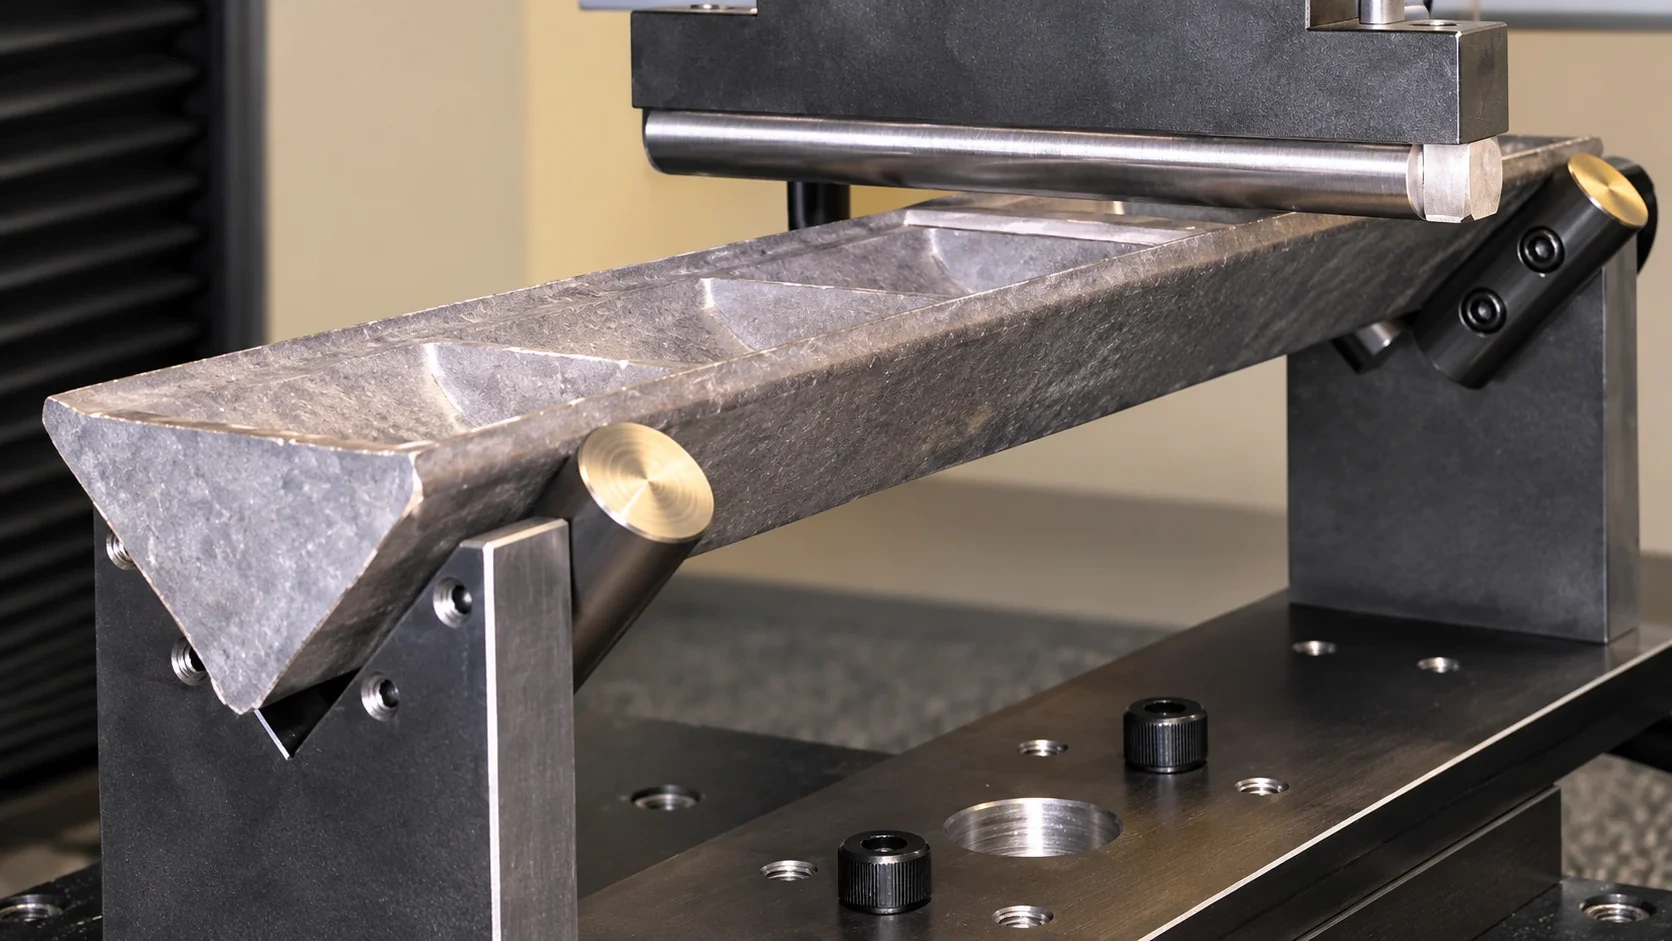
Prova di flessione a tre punti. Fonte: SAMPE Europe 2025, fig. 13, p. 9; attribuita a Severin Huber [SH-2024].
Produrre un componente, macinarlo e realizzarne uno nuovo con il materiale recuperato: così si presenta un ciclo chiuso di riciclo in laboratorio. Ma cosa succede quando il processo si ripete? Un materiale resta adatto solo perché è ancora trasformabile?
Uno studio dell’Istituto di tecnologia dei materiali e lavorazione delle materie plastiche (IWK) della OST, Scuola universitaria professionale della Svizzera orientale, affronta queste domande. Jasper Hollender e Josip Dubravac hanno presentato i risultati in un articolo tecnico; Dubravac li ha illustrati anche al RAKUFO. Il valore pratico sta nelle differenze: alcune proprietà rimangono relativamente stabili, altre cambiano in modo significativo. [1, 2]
Cosa significa «ciclo chiuso» in questo studio
Sono stati esaminati tre sistemi di polipropilene: un PP omopolimero, un PP copolimero e un PP riciclato post-consumo commerciale contenente PE. Dopo lo stampaggio a iniezione, i provini venivano macinati e nuovamente trasformati, esclusi quelli conservati per le prove. I parametri di processo restavano volutamente costanti per ricondurre meglio le variazioni allo stato del materiale. [1]
L’omopolimero è stato studiato fino a dodici cicli di riciclo, gli altri due sistemi fino a venti. Questa sequenza controllata rappresenta una trasformazione ripetuta. Non dimostra venti vite reali di prodotto con utilizzo, contaminazione, raccolta e variazioni nella qualità del materiale recuperato.
«Post-consumo» descrive la storia della materia in ingresso. «Ciclo chiuso» descrive qui l’organizzazione della sua lavorazione ripetuta durante la prova. Per un circuito industriale occorre conoscere entrambe le dimensioni.
Il materiale può scorrere meglio e allungarsi meno
In tutti e tre i materiali la fluidità aumentava con il numero di cicli. Gli autori collegano questa evoluzione alla degradazione delle lunghe catene polimeriche e alla riduzione della viscosità del fuso. Ne risentono anche riempimento, pressione e dosaggio nello stampaggio a iniezione. [1]
Il PP omopolimero studiato rende evidente la differenza: nel confronto pubblicato, la tensione di snervamento scende da 36,0 a 35,4 MPa. L’allungamento a rottura si dimezza invece dal 20 al 10%. L’MFI è aumentato in misura significativa. [1]
La stessa plastica. Cambiamenti diversi.
Tensione di snervamento
Allungamento a rottura
Aumento significativo dell’MFI
La tensione di snervamento indica il passaggio alla deformazione permanente. L’allungamento a rottura descrive quanto si allunga un provino di trazione prima di rompersi. L’MFI misura la massa di fuso che scorre in condizioni di prova definite. Questi valori rispondono a domande diverse. Un MFI più alto non significa automaticamente materiale migliore; una tensione di snervamento quasi invariata non dimostra che tutte le proprietà meccaniche siano conservate.
Nello sviluppo prodotto, osservare soltanto una proprietà ben conservata può nascondere un cambiamento decisivo per il componente finale.
Perché i tre sistemi di PP reagiscono diversamente
Il copolimero esaminato era particolarmente sensibile alla lavorazione ripetuta. Il PCR-PP contenente PE mostrava un andamento più stabile per diverse proprietà. Non ne deriva una classifica universale in cui il PCR sia sempre migliore o il copolimero sempre peggiore. Le conclusioni valgono per i materiali e le condizioni esaminati. [1]
Anche la temperatura di prova è determinante: il copolimero esaminato manteneva una resistenza all’urto a temperatura ambiente in diversi degli stati analizzati, ma mostrava un forte calo della resistenza all’urto a −20 °C. Le applicazioni a bassa temperatura richiedono quindi prove alla temperatura di esercizio prevista. [1]
Gli autori descrivono anche effetti opposti: la resilienza senza intaglio del PCR-PP aumentava a temperatura ambiente. Come possibile spiegazione indicano una migliore distribuzione o omogeneizzazione delle fasi. Altre proprietà possono contemporaneamente peggiorare. La valutazione deve quindi combinare più indicatori rilevanti.
Conta anche l’aspetto: colore e brillantezza cambiavano con la storia di lavorazione. Per un involucro visibile può essere importante, anche se la funzione meccanica rimane soddisfatta. [1]
Un esempio pratico: cosa significa per una chiusura?
Una chiusura deve deformarsi quando scatta in posizione e poi trattenere in modo affidabile. A seconda dell’applicazione, deve farlo ripetutamente, a basse temperature o per periodi prolungati. La sola rigidità non basta.
I risultati IWK aiutano a formulare le domande giuste: quanta deformazione deve sopportare il componente? Quale proprietà ne limita la funzione? Quanto risente di una diversa storia di lavorazione?
L’allungamento a rottura di un provino non si può convertire direttamente in un numero di cicli di apertura. L’approvazione richiede prove su un prototipo adeguato, nelle condizioni d’impiego concordate. L’esempio della chiusura è una nostra interpretazione applicativa; non era oggetto dello studio IWK.
- 01
Funzione
Definire deformazione e tenuta richieste.
- 02
Condizioni
Precisare temperatura, carichi e uso ripetuto.
- 03
Prove
Provare un prototipo adatto, oltre al dato di scheda.
- 04
Decisione
Approvare insieme materiale e componente.
Stabilizzare non significa ottenere una durata illimitata
L’articolo e la presentazione RAKUFO esaminano anche la stabilizzazione tramite additivi. Le prove indicano che si possono influenzare alcune proprietà e il comportamento all’invecchiamento. La presentazione confronta, tra l’altro, campioni con e senza additivi. [1, 2]
L’articolo riporta inoltre prove preliminari interne: dopo cinque cicli di riciclo, additivi adeguati hanno consentito di raggiungere livelli di proprietà vicini a quelli del materiale vergine. Gli autori presentano il risultato come preliminare; il momento di aggiunta, il dosaggio e i tipi di additivi sono ancora oggetto di studio. [1]
È un utile approccio di sviluppo, ma non equivale al ripristino di tutte le proprietà originali. Neppure una prova di invecchiamento accelerato stabilisce una durata d’uso fissa in condizioni reali. Sistema materiale, stabilizzazione, trasformazione e applicazione vanno valutati insieme.
La presentazione tratta inoltre l’ottimizzazione energetica. Fabbisogno energetico, tempo ciclo e qualità rientrano nella stessa decisione produttiva. Una singola impostazione ottimizzata non dimostra che l’intero processo sia adatto all’applicazione. [2]
Cosa serve per un circuito tecnicamente affidabile
Per Ocean Material emergono quattro domande: Da dove proviene il materiale? Quali lavorazioni ha subito? Quali proprietà richiede il prossimo componente? Come verrà dimostrato il rispetto dei requisiti?
Queste domande collegano approvvigionamento e sviluppo. Per una richiesta sono utili applicazione, geometria, carichi, ambiente e processo produttivo previsto. Su questa base supportiamo la selezione delle opzioni di materiale e coordiniamo documentazione e requisiti di prova con clienti e produttori partner.
Un flusso di materiale chiuso è un punto di partenza. Il circuito diventa tecnicamente affidabile quando si dimostra anche che il componente successivo soddisfa i propri requisiti.
Il collegamento con il nostro sviluppo insieme a MeSentia
L’articolo SAMPE Europe 2025 offre una prospettiva complementare. Un caso di studio con MeSentia, Inspire e OST IWK ha esaminato strutture sandwich leggere, incluso un dimostratore in PP rinforzato con fibre naturali interamente riciclato. Per le configurazioni provate, gli autori riportano prestazioni a flessione comparabili ai riferimenti in OSB, con peso inferiore. [3]
Per il nostro approccio, questo collega prove sul materiale e progettazione del componente. Si tratta però di un’altra ricerca: i risultati IWK sullo stampaggio ripetuto non dimostrano quanti cicli consenta il processo che stiamo sviluppando con MeSentia. Ocean Material non è autore di questi studi.
Parliamo dei requisiti del vostro materiale o componente.
Fonti e contesto
[1] Jasper Hollender, Josip Dubravac (OST IWK): Abbauverhalten beim wiederholten Spritzgiessen. KunststoffXtra, 27 aprile 2026. PDF fornito, pp. 1–9. Grafico elaborato sui valori pubblicati, senza nostre misurazioni grezze.
[2] Josip Dubravac (OST IWK): Nachhaltiges Spritzgiessen: Energieoptimierung und Recyclingkreisläufe für eine ressourcenschonende Produktion. 21° RAKUFO, 3 settembre 2026, in particolare diapositive 17 e 20–24. Presentazione e articolo riguardano la stessa ricerca, non due conferme indipendenti. I documenti non identificano Ocean Material o MeSentia come fornitori dei PP esaminati.
[3] Florian Langenegger, Markus Zogg (Inspire AG), Yanick Hauser, Gion Andrea Barandun (OST IWK): Lightweight Structures with High Recycled Material Content Made by Hot-Cold Flow-Press-Forming. SAMPE Europe Conference 2025, Amsterdam, sezione 4.2, pp. 10–12. Foto di copertina: fig. 13, p. 9, da un altro caso di studio; fonte indicata [SH-2024]: Severin Huber, Optimierung einer Leichtbaustruktur, lavoro semestrale, ETH Zurigo, semestre autunnale 2024.